

 英语
 中文简体
 西班牙语
 越南语


يبدو قطع لفة الشريط أمرًا بسيطًا. يتم إدخال لفة عريضة إلى الماكينة، ويتم قطع المادة بعرض أضيق، ويتم تجهيز اللفائف النهائية للخطوة التالية أو للشحن. لكن النصل ليس سوى جزء من القصة. إن الطريقة التي ينتقل بها الشريط عبر الآلة لها نفس القدر من الأهمية.
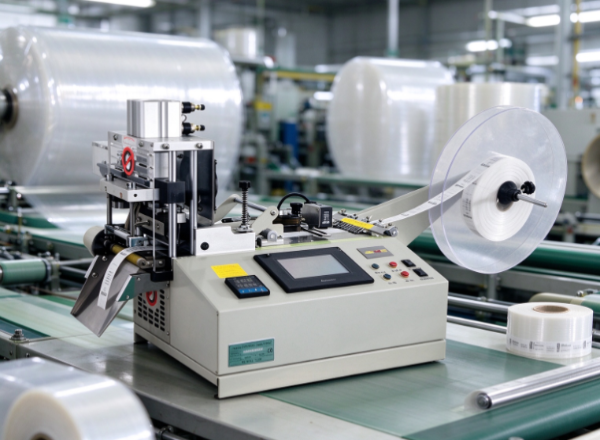
السيطرة على التوتر أمر مركزي هنا. إنها تحافظ على تحرك الشريط بثبات أثناء فكه وتقطيعه وإعادة لفه إلى لفات أصغر. تعامل مع التوتر بشكل سيء ويمكن أن يتمدد الشريط أو يتجعد أو ينجرف أو ينجرف بشكل غير متساو. تؤذي هذه العيوب مظهر اللفات النهائية، وغالبًا ما تضر بالأداء عند الاستخدام اللاحق أيضًا.
لا تتفاعل جميع الأشرطة مع قوة السحب بنفس الطريقة. يتصرف الفيلم الرقيق بشكل مختلف عن المنتج اللاصق السميك. لكل من الأشرطة الورقية والأشرطة الرغوية والمواد المرنة الأخرى احتياجات التعامل الخاصة بها. بالنسبة للشركة المصنعة، يعد تعلم التحكم في التوتر جزءًا من بناء عملية الحز التي تناسب المادة الموجودة أمامها.
1. ماذا يعني التحكم في التوتر في قطع لفة الشريط؟
التحكم في التوتر يعني إدارة قوة السحب على الشريط أثناء مروره عبر آلة القطع. يحتاج الشريط إلى ما يكفي من التوتر للتحرك بسلاسة والبقاء في مكانه. لا يمكن أن تكون القوة قوية لدرجة أنها تمدد المادة أو تشوهها أو تتلفها.
يمر الشريط عادة بعدة مراحل. يبدأ على لفة إمداد كبيرة، ويمر عبر منطقة القطع، ثم يلتف على النوى الأصغر. تؤثر كل مرحلة على كيفية تصرف المادة.
اسمح لملف العرض بالاسترخاء بحرية كبيرة وسيتراخى الشريط ويتجول. اسحب بقوة شديدة على جهاز الترجيع وستتمدد المادة أو تحزم بإحكام شديد. وفي كلتا الحالتين، تظهر عيوب يصعب إصلاحها بمجرد الانتهاء من اللفات.
يعمل التحكم في التوتر على موازنة هذه القوى من البداية إلى النهاية. اعتمادًا على الماكينة، قد يعني ذلك إجراء تعديلات ميكانيكية أو أجهزة استشعار أو فرامل أو أدوات تحكم أوتوماتيكية. يختلف الإعداد، لكن الغرض يبقى كما هو: الحفاظ على ثبات الشريط دون الضغط عليه.
التوتر لا يتعلق بجعل الشريط مشدودًا قدر الإمكان. المواد المختلفة تحتاج إلى ظروف مختلفة. الإعداد الذي يناسب شريطًا ما قد يكون خاطئًا لشريط آخر، حتى على نفس الجهاز.
لذلك، قبل بدء المهمة، يجب على المشغلين تقييم بنية الشريط وسمكه ومرونته وخصائصه اللاصقة والاستخدام المقصود.
2. كيف يؤثر التحكم في التوتر على جودة القطع؟
تعتمد جودة لفة الشق على حالة الشفرة، وخصائص المواد، ومحاذاة الماكينة وسلوك اللف. ويربط التوتر العديد من هذه الأشياء ببعضها البعض، لأنه يشكل كيفية تصرف الشريط قبل وأثناء وبعد القطع.
عندما تمر المادة بثبات عبر منطقة القطع، فإن مسار القطع يبقى ثابتًا. عندما يتحرك الشريط أو ينفك، يصبح القطع غير متساوٍ. قد تحتوي اللفات بعد ذلك على حواف خشنة أو ذات شكل خاطئ.
يؤثر التوتر أيضًا على الشريط نفسه. يؤدي السحب الزائد إلى تمدد المواد المرنة، كما يؤدي التوتر غير المستقر إلى ظهور التجاعيد أو الطيات. تظهر هذه العيوب بشكل أكثر وضوحًا عند الفحص أو عند وضع الشريط على السطح.
المواد الرقيقة أو الناعمة أو التي تتشوه بسهولة هي المواد الحساسة. تغيير بسيط في كيفية سفرهم يمكن أن يحركهم عند نقطة القطع.
تصور شريطًا يدخل قسم القطع على مسار فضفاض أو غير مستو. قد تكون الشفرات في حالة جيدة، إلا أن المادة لن تكون مسطحة. يتجول القطع، وتحتاج اللفات النهائية إلى فحص إضافي أو إعادة صياغة.
لا يضمن المسار المستقر إخراجًا خاليًا من العيوب. إنه يمنح نظام القطع نقطة بداية يمكن الاعتماد عليها، ويمكن للمشغلين بعد ذلك النظر في الأسباب الأخرى عند ظهور المشاكل.
3. ما هي المشاكل التي يمكن أن تحدث عندما يكون شد الشريط مرتفعًا جدًا أو منخفضًا جدًا؟
التوتر الخاطئ يسبب مشاكل مختلفة حسب المادة ومرحلة الإنتاج. تتيح معرفة العلامات للمشغلين البحث عن السبب الحقيقي بدلاً من إلقاء اللوم على الشفرات في كل مرة.
عندما يكون التوتر مرتفعا جدا
الكثير من التوتر يضع ضغطًا لا داعي له على الشريط. تتمدد الأفلام المرنة، وتتشوه بعض المواد أثناء مرورها. يمكن أيضًا أن تتفاعل الطبقة اللاصقة أو الغطاء الخلفي بشكل مختلف تحت السحب الثقيل.
يؤدي التوتر العالي أثناء إعادة اللف إلى ظهور اللفات معبأة بإحكام شديد بحيث لا يمكن استخدامها. في بعض الأحيان تتشوه اللفة أو يصبح من الصعب فكها. قد تظهر على المواد الحساسة تلف في الحواف أو تغير في الشكل بعد اللف.
عندما يكون التوتر منخفضًا جدًا
يؤدي التوتر القليل جدًا إلى السماح للشريط بالتجول أو الطي أو تشكيل أقسام فضفاضة. لن تبقى مسطحة في منطقة القطع، لذلك يصعب الحصول على حواف نظيفة ومتماسكة.
انخفاض توتر اللف يعطي لفات فضفاضة. تتغير الطبقات أثناء المناولة أو التخزين أو النقل. بمجرد أن يبدأ العميل في استخدام الشريط، فإن اللف غير المتساوي يجعل من الصعب توزيعه بسلاسة.
عندما يتغير التوتر أثناء الإنتاج
يؤدي التوتر المتقلب إلى نتائج غير متناسقة حتى لو بدا إعداد البداية جيدًا. قد تبدأ اللفة بشكل جيد وتطور عيوبًا مع تقلص لفة العرض أو تغير ظروف اللف.
| حالة التوتر | التأثير المحتمل | ما قد يحتاج المشغلون إلى فحصه |
|---|---|---|
| قوة السحب المفرطة | تمدد أو تشويه أو لفات ملفوفة بإحكام | استجابة المواد وإعدادات اللف |
| قوة سحب غير كافية | التجاعيد أو اللفائف السائبة أو حركة المواد | مسار الويب واستقرار التوتر |
| التوتر غير المستقر | التباين بين أقسام اللفة | سلوك العرض والقطع واللف |
يمكن أن يكون لأحد الأعراض عدة أسباب. قد تأتي اللفة المتجعدة من تغيرات الشد، أو سوء المحاذاة، أو البكرات التالفة، أو التعامل الخشن. انظر إلى العملية برمتها بدلاً من افتراض مذنب واحد.
4. لماذا تحتاج مواد الشريط المختلفة إلى إعدادات شد مختلفة؟
تختلف الأشرطة بشكل كبير في البنية والسلوك. بعضها لديه دعم فيلم رقيق. ويستخدم آخرون الورق أو القماش أو الرغوة أو أي شيء آخر. تختلف الطبقات اللاصقة والاستخدامات النهائية أيضًا.
تغير هذه الاختلافات كيفية تعامل الشريط مع قوة السحب. يمتد الفيلم المرن تحت التوتر الشديد. يتجعد الشريط الورقي أو يتمزق إذا تم معالجته بقسوة. يضغط الشريط الرغوي أو يتغير شكله تحت الضغط. يمكن أيضًا أن تكون المواد ذات الأسطح الناعمة حساسة عند ملامستها للبكرات وأجزاء الماكينة الأخرى.
نفس الإعداد يمكن أن يعطي نتائج مختلفة على منتجات مختلفة. لا تفترض أن الإعداد الذي نجح مع شريط واحد سوف ينتقل مباشرة إلى شريط آخر.
عرض لفة العرض وحالتها مهمان أيضًا. تتصرف اللفة الكبيرة بشكل مختلف عن اللفة الصغيرة عند فكها. تلعب السُمك وقوة الدعم والصفات اللاصقة وظروف التخزين دورًا.
تتمثل إحدى الطرق العملية في تحديد الشروط المناسبة لكل عائلة مادية وتأكيدها أثناء التشغيل التجريبي. يقوم المشغلون بفحص الحواف المقطوعة والسطح وشكل اللفة وسهولة الفك قبل الموافقة على الإعداد للإنتاج المنتظم.
خذ التغييرات في المواد الواردة على محمل الجد. عندما تتصرف دفعة جديدة بشكل مختلف، تحقق من حالتها وراجع الإعداد الحالي. ضبط التوتر دون معرفة السبب يمكن أن يؤدي إلى مشاكل جديدة.
التعامل مع المواد المحددة ليس تعقيدًا لا داعي له. إنها الطريقة التي تتكيف بها عملية الحز مع المنتجات التي يتم تصنيعها.
5. كيف يؤثر التحكم في الشد على إعادة اللف وشكل اللفة النهائية؟
لا ينتهي التقطيع عندما تقوم الشفرات بتقسيم الشريط إلى شرائح أضيق. لا يزال يتعين لف المادة على شكل لفات تكون مستقرة وسهلة التعامل ومناسبة لتطبيق العميل.
إن إعادة لف التوتر تقرر كيفية وضع كل طبقة على الطبقة الموجودة أسفلها. يمكن أن تترك القوة غير المتساوية مركزًا فضفاضًا أو حواف خشنة أو ضيقًا مختلفًا عبر العرض. يبدو المنتج النهائي غير متناسق وقد يتفكك بشكل سيئ.
اللفة الضيقة ليست لفة جيدة تلقائيًا. تعتمد حالة اللف الصحيحة على المادة وهيكل اللفة وكيفية استخدام المنتج. الكثير من الضغط يشوه المواد الحساسة، والقليل جدًا يترك اللفة غير مستقرة.
الجوهر مهم أيضًا. يمنع النواة الضعيفة أو التالفة أو في غير مكانها اللفة من البقاء في المنتصف أثناء اللف. لا يمكن للتحكم في التوتر أن يعوض ذلك تمامًا، لذا تحقق من نظام اللف والقلب معًا.
محاذاة الحافة هي نقطة أخرى. إذا دخل الشريط إلى منطقة اللف بشكل غير متساو، فقد تنتهي اللفة بحواف بارزة أو بمظهر متدرج. يحافظ التوتر المستقر على المادة تحت السيطرة، ولكن لا تزال هناك حاجة إلى المحاذاة والتوجيه المناسبين.
بالنسبة للمصنعين الذين يقومون بتزويد الأشرطة لخطوط التعبئة الآلية أو غيرها من المعدات، فإن تناسق اللفة له أهمية أكبر. يتوقع العملاء أن يتم فك اللفات دون مقاومة مفاجئة أو تحول أو توقف. يؤدي اللف غير المتساوي إلى حدوث مشكلة في التعامل حتى عند قطع الشريط إلى العرض الصحيح.
لذا قم بفحص الجزء الخارجي من اللفة النهائية أكثر من اللازم. تحقق من مدى ثباته، وكيفية اصطفاف الحواف وما إذا كان الشريط يتفكك كما هو متوقع.
6. هل يمكن للتحكم بشكل أفضل في التوتر أن يساعد في تقليل هدر المواد؟
تعتبر النفايات مصدر قلق حقيقي في تحويل الشريط، لأن العيب غالبًا ما يفسد المادة المحيطة به، وليس فقط المكان الذي يبدأ فيه. عندما يصبح التوتر غير مستقر، قد يضطر المشغلون إلى إيقاف الماكينة، وفحص اللفة، وضبط الإعداد وقطع الأجزاء التالفة.
تكلف نقاط التوقف هذه وقتًا وتقلص الناتج القابل للاستخدام من التشغيل. إذا تم اكتشاف العيب في وقت متأخر، فهذا يعني أن المزيد من المواد قد تمت معالجتها بالفعل في ظل ظروف سيئة.
ويقلل التوتر المستقر من بعض هذه المخاطر عن طريق إبقاء المسار المادي تحت السيطرة. إنه يجعل اكتشاف المشكلات أسهل ويساعد المشغلين على الحفاظ على ثبات الظروف. لكن التحكم في التوتر وحده لن يمنع كل الهدر. إن تآكل الشفرة والمواد الرديئة واختلال المحاذاة وأخطاء التعامل كلها عوامل تضيف إلى ذلك.
يبدأ قطع النفايات بمشاهدة العملية. إذا استمرت العيوب في الظهور مبكرًا أثناء التشغيل، فراجع الإعداد الأولي. إذا تطورت مع تراجع العرض، فتحقق مما إذا كان التوتر قد تغير في تلك المرحلة. إذا تم الانتهاء من لف اللفائف بشكل غير متساوٍ، فانظر بجدية إلى قسم إعادة اللف.
يساعد الاحتفاظ بسجل للمشكلات المتكررة على فصل العيوب التي تحدث لمرة واحدة عن الأنماط التي تحتاج إلى إصلاح. الهدف ليس الاستمرار في تعديل الجهاز دون سبب واضح. إنه العثور على المكان الذي تصبح فيه العملية غير مستقرة والتعامل مع هذا السبب.
يؤدي تجنب الهدر أيضًا إلى تقليل إعادة العمل وتكرار الفحص. تعتمد هذه المكاسب على عادات التشغيل الثابتة والفهم الواضح لكيفية تفاعل المادة مع الماكينة.
7. ما الذي يجب على المشغلين التحقق منه عند ضبط التحكم في التوتر؟
يعمل تعديل التوتر بشكل أفضل مع روتين منظم. التغييرات الكبيرة التي يتم إجراؤها دون فحص تؤدي إلى خلق عيوب جديدة وإخفاء العيوب الأصلية.
ابدأ بفحص الشريط والجهاز. يمكن أن تتسبب المواد التالفة، أو البكرات المتسخة، أو الأجزاء البالية، أو البكرات غير المثبتة بشكل جيد في حدوث مشكلات تشبه أخطاء التوتر.
قم بمراجعة المسار المادي أيضًا. يجب أن يمر الشريط عبر الماكينة دون احتكاك لا داعي له أو انحراف جانبي. إذا دخل منطقة القطع بزاوية، فإن تغيير التوتر لن يحل المشكلة الأساسية.
تعد عمليات التشغيل التجريبية طريقة جيدة لاختبار الإعداد قبل الإنتاج الكامل. أثناء ذلك، يقوم المشغلون بفحص الحواف المقطوعة، والبحث عن التجاعيد أو التمدد والتأكد من ثبات اللفات النهائية. تتم مقارنة النتائج مع متطلبات الجودة المتفق عليها.
العديد من الشيكات تدعم هذه العملية:
- فحص اللفة الواردة. ابحث عن التلف المرئي أو الحواف غير المستوية أو أي شيء آخر قد يؤثر على عملية الفك.
- تحقق من مسار الجهاز. تأكد من أن الشريط يمر عبر الأسطوانات الصحيحة ومنطقة القطع على النحو المنشود.
- مراجعة نتيجة اللف. انتبه للطبقات السائبة، أو الضيق الزائد، أو حركة الحواف، أو التغيرات في شكل اللفة.
- ضبط شرط واحد في كل مرة. وبهذه الطريقة يمكنك معرفة ما إذا كان التغيير قد ساعد بالفعل.
- توثيق الإعدادات والملاحظات المناسبة. تسمح السجلات للمشغلين بتكرار الإعداد العملي وتتبع الاختلافات اللاحقة.
اتبع تعليمات صانع الآلة عند الضبط. تعتمد الطريقة الصحيحة على المعدات ونظام التحكم الخاص بها. تحتاج الضوضاء الفردية أو فترات الراحة المتكررة أو الحركة غير المتوقعة إلى التحقق قبل مواصلة الإنتاج.
التدريب مهم أيضًا. غالبًا ما يشعر المشغلون ذوو الخبرة بالتوتر غير المستقر في وقت مبكر، ولكن يجب أن تصل هذه المعرفة إلى الفريق بأكمله. تعمل تعليمات العمل الواضحة على تقليل الاختلافات بين الورديات وجعل فحوصات الجودة أكثر اتساقًا.
8. كيف ينبغي للمصنعين تقييم التحكم في التوتر عند اختيار أ ماكينة تقطيع لفة الشريط ?
المشترين الذين يختارون آلة قطع لفة الشريط عادة ما ينظرون إلى قدرة القطع، توافق المواد واحتياجات الإنتاج. يستحق التحكم في الشد نفس الاهتمام، لأنه يحدد كيفية تعامل الماكينة مع المنتجات المختلفة بدءًا من الفك وحتى إعادة اللف.
يعتمد النظام الصحيح على الأشرطة التي تتوقع الشركة المصنعة تشغيلها. المصنع الذي يعمل في الغالب بمادة واحدة له احتياجات مختلفة عن فيلم معالجة المحولات والورق والرغوة والمنتجات اللاصقة الأخرى. أخبر الموردين بالمواد المقصودة ومتطلبات اللفة النهائية قبل مقارنة الآلات.
اسأل عن كيفية إدارة التوتر أثناء الفك والقطع وإعادة اللف. اسأل ما إذا كانت التعديلات يدوية أم تلقائية، وكيف تتعامل الآلة مع ظروف اللف المتغيرة وما هو الدعم الموجود عندما تصبح العملية غير مستقرة.
يوضح العرض التوضيحي أو العينة التجريبية الأشياء التي لا يعرضها وصف المنتج. قم بتوريد المواد التمثيلية ومراجعة اللفات النهائية للتأكد من جودة الحواف واتساق اللف وسهولة الاستخدام. يجب أن يعكس الاختبار الإنتاج الحقيقي قدر الإمكان.
طرح الصيانة وتدريب المشغلين أيضًا. يحتاج نظام التحكم في التوتر إلى الإعداد المناسب والعناية للعمل على النحو المنشود. يجب أن يعرف المشترون كيفية فحص الأجزاء ذات الصلة، واكتشاف المشكلات الشائعة والحصول على المساعدة عندما لا تؤدي التعديلات إلى حلها.
الحكم على عملية الشراء بأكملها، وليس ميزة واحدة. يجب أن تناسب آلة التقطيع المادة، وتوفر جودة اللفة التي تريدها وتناسب ممارسات التشغيل الخاصة بك. يعد التحكم في التوتر جزءًا واحدًا من هذا التقييم، ومع ذلك فإن له يدًا مباشرة في الحفاظ على ثبات الشريط في طريقه من لفة العرض الواسعة إلى اللفات الضيقة النهائية.


 + 86-576-88177528
 + 86-576-88172167

 367 # طريق جوانجكسينج ، شارع شياشن ، مقاطعة جياوجيانغ ، مدينة تايتشو ، الصين.

